







Bioprocesspåsar för engångsbruk har blivit en av de mest välbekanta sevärdheterna i en modern biofarmaceutisk anläggning. De hänger i rostfria ramar, sitter i sopkärl, åker på gungande plattformar och ansluter till rörtåg som transporterar media, buffert eller skördad kultur från ett steg till ett annat. För alla som har tillbringat långa arbetspass på golvet är de mindre av en nyhet och mer av ett arbetsantagande: vätskan ligger i en påse och påsen byts ut när satsen är klar.
Den förtrogenhet kan göra att specifikationsstadiet känns rutinmässigt. I praktiken är det tvärtom. En påse är ett litet system byggt av film, portar, slangar och kopplingar, och varje element måste matcha vätskan, processsteget och hårdvaran runt den. Det som följer är en praktisk genomgång för ingenjörer och processspecialister som vill välja bra och undvika de problem som dyker upp först klockan två på morgonen mitt under en kampanj.
Vad är Bioprocessing Bags, exakt?
En biobearbetningspåse är en flexibel behållare gjord av coextruderad flerskiktsfilm och monterad med portar och slangar till en förseglad, färdig att använda enhet. Det når växten redan steriliserad, oftast genom gammastrålning, och kasseras efter användning. Arbetsvolymerna sträcker sig från några hundra milliliter i en provtagningspåse till flera tusen liter i en tredimensionell påse som hålls inuti en rostfri väska.
Jämfört med fasta rostfria kärl är överklagandet ganska direkt. Det finns ingen rengöringsvalidering för själva påsen, ingen rengöring på plats eller ånga-på-plats-cykel och ingen risk för överföring mellan produkter. Turnaround krymper till ett påsbyte, och utgifterna flyttas från tryckkärl till film, logistik och supporthårdvara.
Avvägningarna förtjänar lika stor uppmärksamhet. Påsar tolererar väldigt lite tryck, erbjuder begränsad blandningsintensitet, har en definierad hållbarhet och har en filmkemi som kan interagera med produkten genom extraherbara och lakbara ämnen. De beror också helt på hårdvaran runt dem, så väska och hållare bör utvecklas som en design, inte två.
Filmkonstruktion: där de flesta besluten blir permanenta
Film är där de oåterkalleliga valen sker, för när påsen väl är stängd kan du inte ändra dess kontaktskikt. De flesta moderna påsar använder en samextruderad struktur: ett inre vätskekontaktskikt av polyeten eller en polyetensampolymer för låga extraherbara material och pålitlig värmeförsegling, en kärna som kan lägga till gasbarriär eller styvhet, och ett yttre skikt för mekanisk seghet och tryckbarhet.
| Konstruktion | Typiskt kontaktlager | Praktisk styrka | Där det passar |
|---|---|---|---|
| Flerskikts polyeten | ULDPE eller LLDPE | Lågt extraherbart material, bra tätningshållfasthet | Media, buffert, cellodling, allmän lagring |
| EVA-baserad film | Etenvinylacetat | Mjuk och flexibel vid låg temperatur | Frys-tina, provtagning med liten volym |
| PVC-film | Mjukgjort PVC | Tydlig, svetsbar, låg kostnad | Äldre eller icke-kritiska klarhetsprogram |
| Barriärfilm med EVOH-kärna | Innerskikt av polyeten | Begränsar gasöverföringen | Syrekänsliga mellanprodukter, håller längre |
Den praktiska regeln vi delar med kunderna är enkel: välj kontaktskiktet för kompatibilitet och bestäm sedan om du verkligen behöver en barriär. Att lägga till en EVOH-kärna för en buffert som används inom ett skift brukar köpa kostnad snarare än skydd.
Påsformat och portkonfiguration
Tvådimensionella och tredimensionella väskor
Platta tvådimensionella påsar är ekonomiska och fungerar bra för förvaring och korta förflyttningar, men de behöver en bricka eller behållare eftersom de inte kan stå upp av sig själva. Tredimensionella påsar är svetsade med en formad botten, och ofta med invändiga bafflar, så en fylld påse håller en förutsägbar geometri inuti en väska. Den geometrin har betydelse för blandningskvaliteten, för att tömma den sista litern och för att använda hela behållaren i stället för en bråkdel av den.
Blandningspåsar
Blandningspåsar form a third family. Some carry a magnetically driven impeller welded into the film; others are designed to sit on a rocking platform where wave motion supplies the mixing energy. The choice reshapes the shear profile, the minimum working volume, and the amount of equipment surrounding the bag.
Portar och beslag
Hamnar bestämmer hur väskan beter sig i processen. En typisk enhet blandar sanitetsflänsar, slanghullingar, aseptiska kopplingar, ett dopprör för vätskeavtappning, ett ventilationsfilter, en provtagningsport och ett avlopp. Varje port är en potentiell läckageväg och en plats där uppehållsvolymen ackumuleras, så ange färre, bättre placerade portar istället för en fullsatt panel som ingen operatör kan nå bekvämt.
Där väskor tjänar sin plats i processen
Påsar visas över hela flödet snarare än i en nisch, varför en enda specifikationsmall sällan passar alla:
- Medie- och buffertberedning, inklusive hållsteg före filtrering
- Inokulum och utsädetågsexpansion
- Bioreaktorkultur för engångsbruk, oavsett om den är gungad eller omrörd
- Skörd och klarning håller
- Kromatografipooluppsamling och ultrafiltreringsretentat
- Förvaring av läkemedelssubstanser i bulk, frys-upptining och frakt av kylkedjan
- Provtagning under process och korta uppehåll mellan enhetsoperationer
- Pulverhantering, där en torr påse med säker anslutning håller materialet både torrt och sterilt
Den sista punkten är lätt att underskatta. Pulver uppför sig inte som vätskor: de kan inte pumpas, de sätter sig i hörn och de genererar damm i samma ögonblick som en anslutning öppnas. En dedikerad engångspulverpåse, stängd med ett mekaniskt gränssnitt snarare än en rörsvets, hindrar materialet från att fyllas genom utsläpp.
Ansluta påsar utan att bryta den sterila gränsen
Varje gång en påse ansluts till en linje skapas en sterilitetsgräns under några sekunder och måste sedan hålla för resten av partiet. Branschen har bestämt sig för tre breda tillvägagångssätt, och de flesta moderna anläggningar använder dem alla någonstans.
Svetsare för termoplaströr smälter samman två rör till en kontinuerlig, steril flödesbana och är standard för vätskeanslutningar. Aseptiska kopplingar använder försteriliserade passande ytor som är skyddade inuti ett lock, så att operatören ansluter hårdvaran utan att någonsin exponera vätskebanan. Båda tillvägagångssätten är välkända och båda är beroende av träning: en svets som inte är helt införd, eller en koppling som inte klickas in, ser bra ut tills linjen är trycksatt.
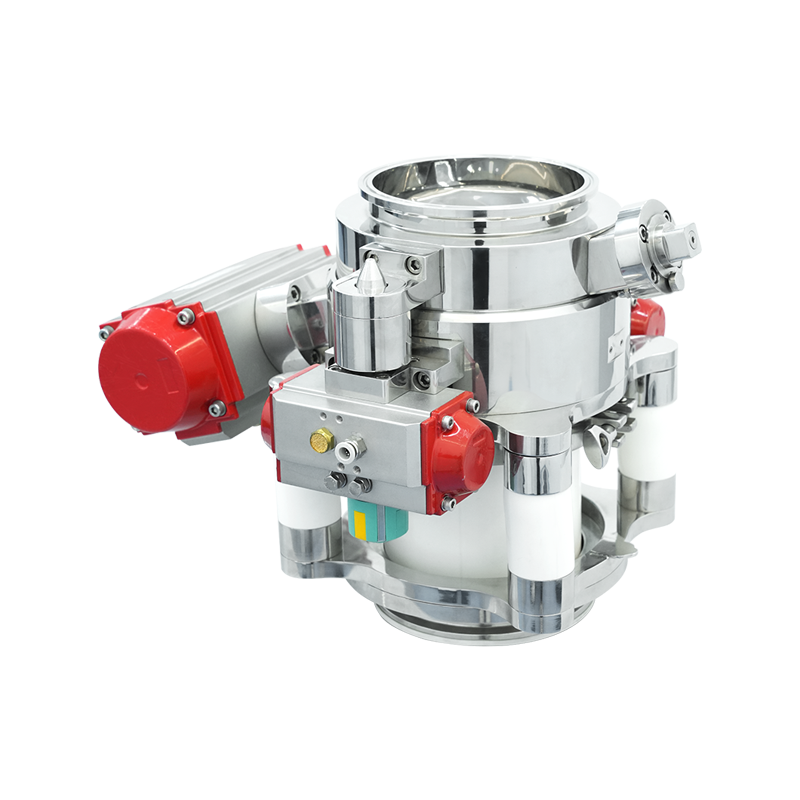
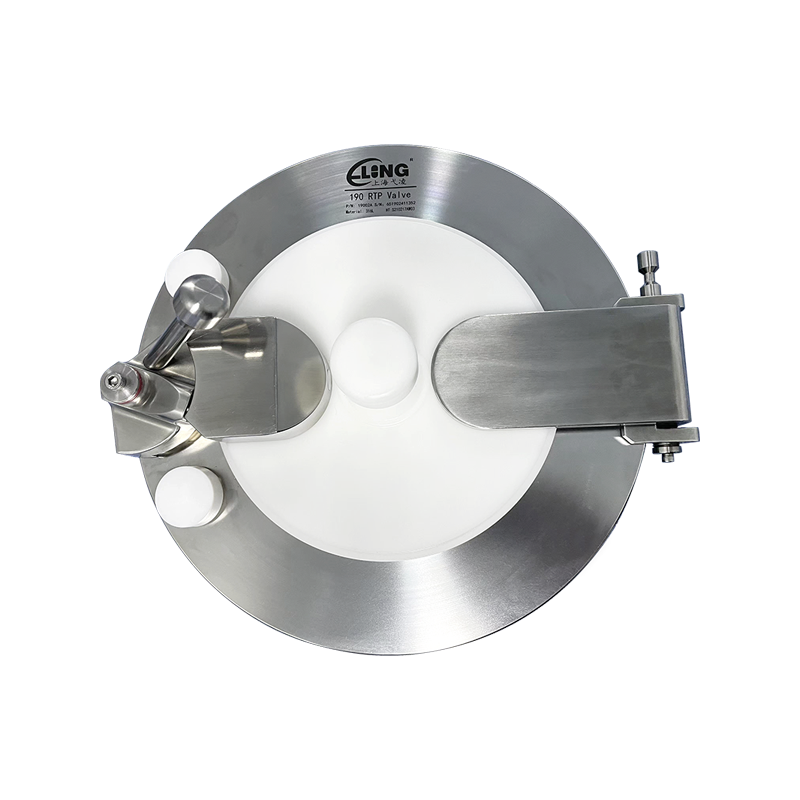
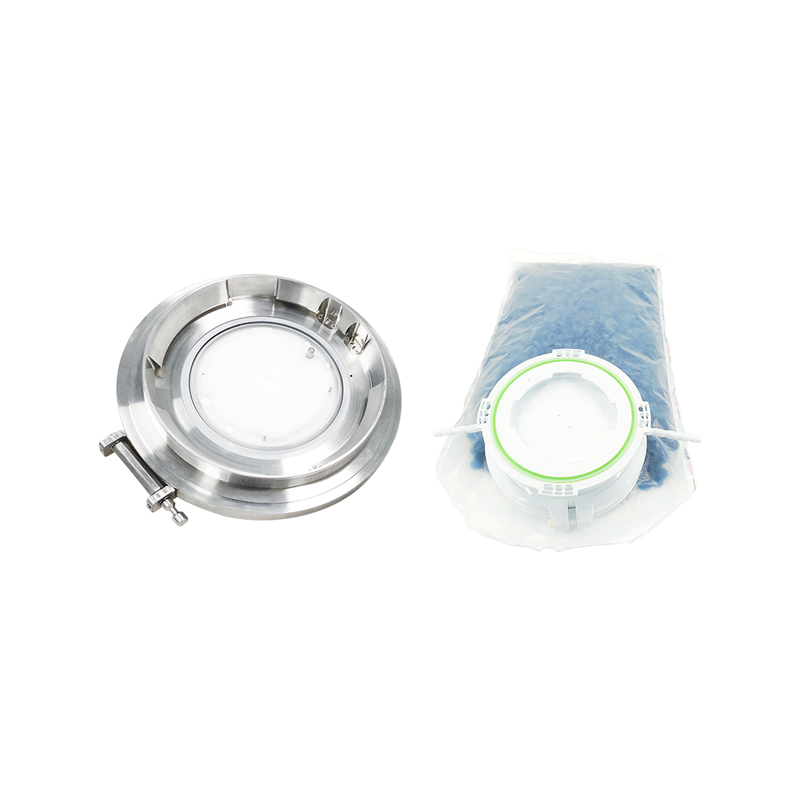
Pulver behöver ett annat svar, eftersom det inte finns något rör att svetsa. Den vanliga lösningen är ett mekaniskt överföringsgränssnitt monterat på väggen av en isolator, ett handskfack eller ett processkärl. En portventil för snabb överföring gör att en försteriliserad behållare kan docka, öppna och överföra material medan barriären förblir intakt, och den paras naturligt med engångsfoder och betabehållare för den mottagande sidan.
 RTP-ventil för aseptiska överföringsportar Dockar försteriliserade behållare till isolatorer eller kärl samtidigt som barriären bibehålls, med alfa/beta-försegling och säkerhetsspärrar för aseptisk överföring. Visa produkt →
För högre volym pulveröverföring mellan fasta kärl, gör en delad fjärilsventil samma jobb i en annan geometri. Den aktiva halvan stannar på processutrustningen, den passiva halvan åker med behållaren och de två halvorna öppnas endast när de är dockade och låsta. Resultatet är ett överföringssteg utan öppet pulver och utan manuell scooping, vilket är exakt vad inneslutningsstrategier beror på.
 Aseptisk delad fjärilsventil för pulverinneslutning Ger sluten överföring av högaktiva pulver mellan behållare, med OEB5-försegling och dockning med lågt vridmoment för att skydda operatörer och sterilt material. Visa produkt →
I praktiken lever dessa gränssnitt inte ensamma. De sitter i ett övergripande inneslutningskoncept som också täcker isolatorer, överföringspåsar och arbetsflödet runt dem, och det lönar sig att utforma konceptet som en helhet snarare än att köpa komponenter en inköpsorder i taget. Vår egen inneslutning och aseptisk överföringsområde växte ur exakt den lärdomen från kundprojekt.
En praktisk urvalschecklista
När ett projektteam frågar hur man snabbt kan begränsa fältet, föreslår vi att du arbetar igenom följande sekvens. Det tar vanligtvis bort de flesta av fel alternativ innan prissättningen blir en distraktion.
- Definiera vätskan, kontakttiden och temperaturintervallet, inklusive eventuella frys-upptiningsexkursioner.
- Fixa arbetsvolymen och fyllningsförhållandet. Blandningspåsar beter sig sällan långt över ungefär åttio procent av den nominella volymen.
- Lista de portar du behöver efter funktion och ta sedan bort allt som kan hanteras uppströms eller nedströms istället.
- Bekräfta steriliseringsdosen och återstående hållbarhet vid leverans, inte på intygsdatumet.
- Granska extraherbara och lakbara data mot dina faktiska processförhållanden snarare än ett generiskt påstående.
- Matcha stödhårdvaran tidigt: kärl, ramar, vippplattformar och lyfthjälpmedel påverkar alla väskans ritning.
- Kom överens om dokumentationspaketet i förväg, inklusive intyg om analys, överensstämmelse och bestrålning.
- Fråga om leverans- och avlämningsvalidering har utförts på den packade konfigurationen du faktiskt kommer att få.
Kvalificering, testning och dokumentation
Väskor är enkla föremål med ett förvånansvärt långt kvalificeringsspår. På filmsidan, förvänta dig extraherbara studier enligt ett erkänt protokoll, plus biokompatibilitetsdata som USP biologiska reaktivitetstester och överensstämmelse uttalanden för USP fysikalisk-kemiska tester av plastmaterial. Antalet partiklar spelar roll för varje påse som är avsedd för ett slutfilter eller en bulkfyllning.
På monteringssidan, titta på tätningsintegritet, portdragstyrka och en validerad steriliseringscykel med en etablerad sterilitetssäkringsnivå. Påståendet om hållbarhet bör stödjas av åldringsdata om den färdiga monteringen, inte bara filmrullen. Om påsen kommer att skickas fylld, lägg till transportvalidering med riktig vätska och riktig hantering.
- Film- och monteringsritningar med revisionskontroll
- Bestrålningscertifikat med dosintervall per batch
- Extraherbara och lakbara ämnen rapporterar kopplade till kontaktförhållanden
- Integritets- och läckagetestresultat, plus den metod som används
- Hållbarhet och åldrande sammanfattning
Där sterilitet och inneslutning överlappar varandra är detaljerna värda ansträngningen. En ny diskussion om minska belastningen i steril läkemedels- och bioteknisk produktion påpekar samma sak från driftsidan: besparingarna kommer från färre ingrepp, inte från billigare komponenter.
Fältanteckningar: Problem vi ser oftast
- Övertryck av en tvådimensionell påse eftersom ett ventilationsfilter blötts eller utelämnats.
- Att hänga en fylld påse från beslag snarare än från de designade lyftpunkterna.
- Spännslangen i ett läge som fångar upp vätska och tyst minskar den tillförda volymen.
- Blanda kontaktkön mellan leverantörer och sedan upptäcka det under en kampanj.
- Att förvara bestrålade påsar i ett varmt rum och förlora månader av användbar hållbarhet.
- Behandla påsen som hela systemet samtidigt som soptunnan, ramen och överföringssteget ignoreras.
De flesta av dessa är inte filmmisslyckanden. De är gränssnittsfel mellan väskan och allt runt omkring, varför specifikationssamtalet bör involvera de personer som faktiskt ska koppla väskan klockan sju på morgonen.
Bioprocesspåsar fungerar bäst när de behandlas som en del av en vätskebana snarare än ett fristående köp. Få kontaktskiktet, formatet och överföringsgränssnittet i linje, så blir väskan det minst intressanta föremålet i rummet, vilket är precis så en pålitlig process ska kännas. Om du arbetar genom ett inneslutnings- eller aseptisk överföringsprojekt och vill ha en andra åsikt om hur väskan ansluter till resten av linjen, är vårt team alltid glada att prata igenom det.


